دستگاه نورد ورق
دستگاه نورد ورق
دستگاه نورد ورق چیست؟ راهنمای انواع، کاربردها و نکات مهم خرید
برای ساخت یک مخزن استوانهای یا قطعه فلزی منحنی، برش دقیق ورق کافی نیست؛ ورق باید با شعاع مناسب و کمترین تغییر شکل ناخواسته خم شود. دستگاه نورد ورق این مرحله از تولید را انجام میدهد و در کیفیت قطعه نهایی نقش مهمی دارد.
این دستگاه، ورق تخت را به استوانه، مخروط و اشکال منحنی تبدیل میکند. بااینحال، انتخاب مدل مناسب فقط به قدرت موتور یا تعداد غلتکها وابسته نیست. جنس ورق، ضخامت، عرض، قطر قطعه و ظرفیت پیشخم هم باید بررسی شوند.
در این مقاله با نحوه عملکرد دستگاه نورد ورق، تفاوت مدلهای سهغلتکه و چهارغلتکه و معیارهای خرید آن آشنا میشوید.
دستگاه نورد ورق چیست و چگونه کار میکند؟
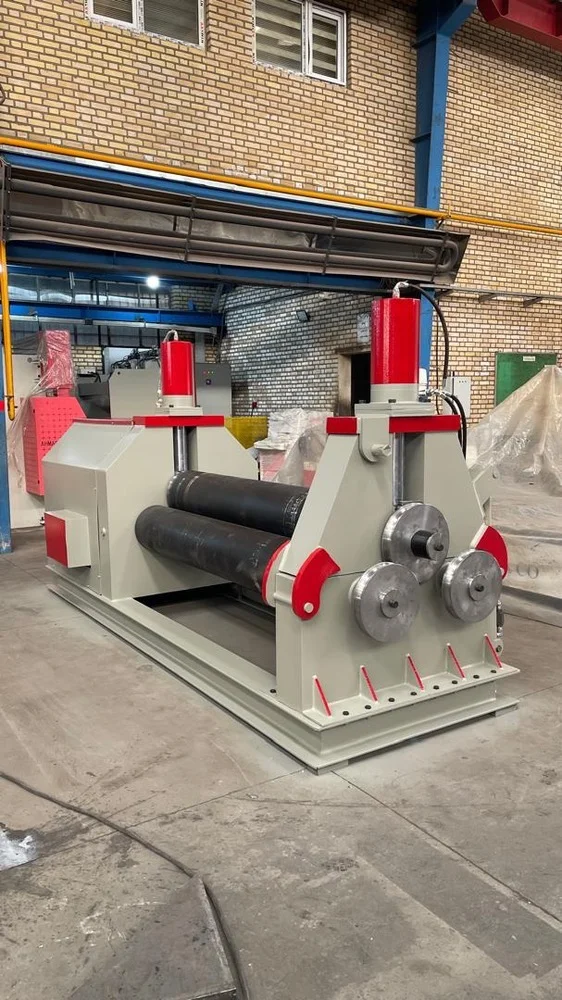
دستگاه نورد ورق یا رولکن ورق، ماشینی برای ایجاد انحنا در ورقهای فلزی است. در این دستگاه، ورق از میان غلتکهای در حال چرخش عبور میکند و تحت نیروی خمشی قرار میگیرد.
در مدلهای موتوردار، نیروی الکتروموتور از طریق مجموعه انتقال قدرت به غلتکها منتقل میشود. تنظیم موقعیت غلتکها نیز، بسته به طراحی دستگاه، بهصورت مکانیکی یا هیدرولیکی انجام میگیرد.
فرایند نورد معمولاً شامل این مراحل است:
قرار دادن و همراستا کردن ورق در دستگاه
تنظیم موقعیت غلتکها متناسب با جنس و ضخامت ورق
انجام پیشخم لبهها، در صورت برخورداری دستگاه از این قابلیت
عبور دادن ورق از میان غلتکها برای ایجاد انحنا
کنترل قطر و اصلاح شکل قطعه با پاسهای بعدی، در صورت نیاز
تعداد دفعات عبور ورق به ظرفیت دستگاه، مشخصات ورق و شکل موردنظر بستگی دارد. توان موتور مهم است، اما بهتنهایی ظرفیت واقعی نورد را مشخص نمیکند.
انواع دستگاه نورد ورق
تعداد غلتکها و نحوه حرکت آنها، از معیارهای اصلی دستهبندی دستگاههای نورد است. مدلهای سهغلتکه و چهارغلتکه هر دو کاربرد صنعتی دارند و انتخاب میان آنها باید بر اساس نیاز تولید انجام شود.
دستگاه نورد ورق سهغلتکه متقارن
در طراحی متقارن متداول، دو غلتک پایینی نقش تکیهگاه را دارند و غلتک بالایی برای تنظیم انحنای ورق جابهجا میشود.
در مدلهای ساده این ساختار، بخشی از ابتدا و انتهای ورق ممکن است صاف باقی بماند. برای دستیابی به انحنای یکنواخت، احتمال دارد پیشخم لبهها با تجهیز دیگری مانند پرس برک لازم باشد.
این مدل میتواند برای کارگاههایی مناسب باشد که فرایند جداگانهای برای آمادهسازی لبهها دارند.
دستگاه نورد ورق سهغلتکه نامتقارن
در این دستگاه، غلتکها با آرایشی نامتقارن قرار میگیرند. این چیدمان در مدلهای دارای قابلیت پیشخم، امکان کنترل بهتر لبه ورق و کاهش قسمت صاف انتهایی را فراهم میکند.
البته دستگاههای سهغلتکه فقط به دو طرح ساده متقارن و نامتقارن محدود نیستند. مدلهای دوطرف پیشخم و هندسه متغیر نیز وجود دارند که برای نیازهای متفاوت، از جمله نورد ورقهای سنگین، طراحی شدهاند.
دستگاه نورد ورق چهارغلتکه
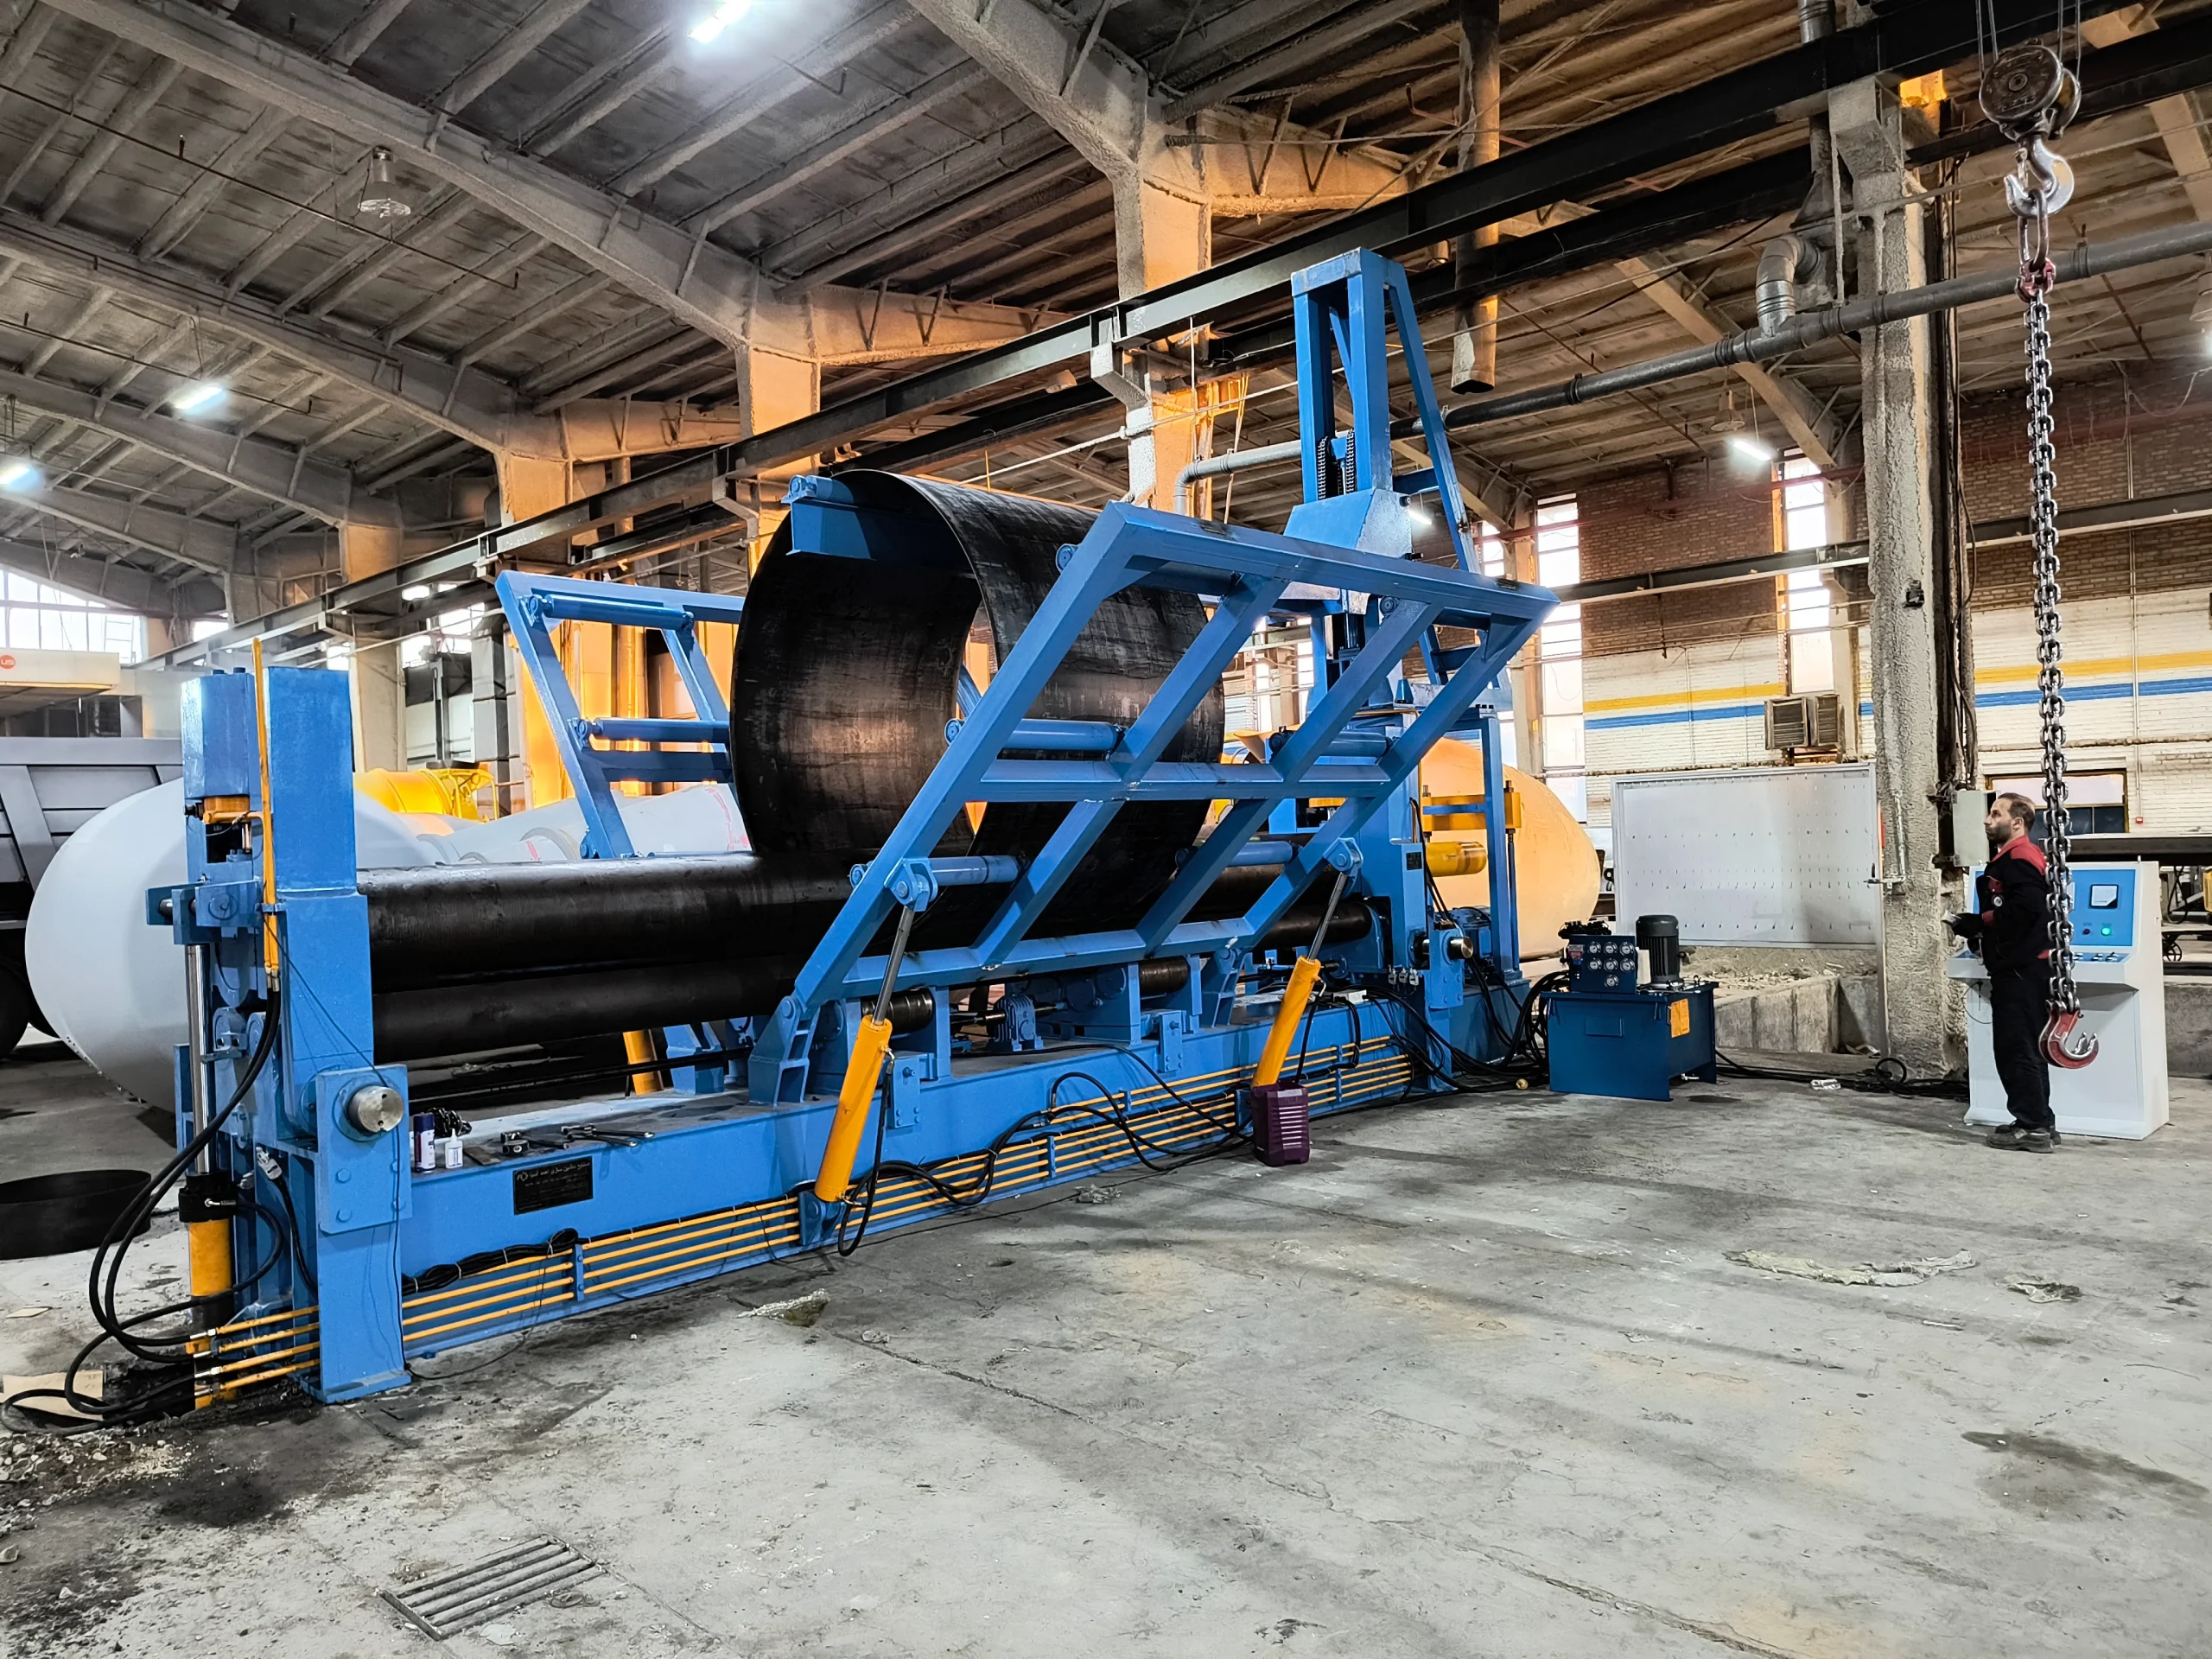
این مدل از یک غلتک بالایی، یک غلتک پایینی و دو غلتک جانبی تشکیل میشود. غلتک پایینی به نگهداشتن ورق کمک میکند و غلتکهای جانبی در خمکاری و پیشخم نقش دارند.
در دستگاههای چهارغلتکه مناسب، پیشخم هر دو لبه و نورد قطعه بدون بیرون آوردن و جایگذاری مجدد ورق امکانپذیر است. این ویژگی میتواند زمان آمادهسازی و جابهجایی را کاهش دهد.
مزایای این ساختار، بسته به مدل و تجهیزات، عبارتاند از:
کنترل بهتر موقعیت ورق هنگام نورد
کاهش نیاز به جابهجایی قطعه
امکان تجهیز به کنترل NC یا CNC
تکرارپذیری مناسب برای تولید قطعات مشابه
قابلیت تولید مخروط در مدلهای مجهز به امکانات لازم
بااینحال، چهارغلتکه بودن بهتنهایی تضمینکننده دقت بیشتر یا انتخاب بهتر نیست. ظرفیت، طراحی دستگاه و نوع قطعه باید همزمان بررسی شوند.
راهنمای خرید دستگاه نورد ورق
تفاوت دستگاه نورد ورق سهغلتکه و چهارغلتکه
قابلیت پیشخم لبهها
سهغلتکه: به آرایش غلتکها و قابلیت مدل بستگی دارد.
چهارغلتکه: در مدلهای مناسب، پیشخم هر دو لبه بدون خارج کردن ورق امکانپذیر است.
نگهداشتن و کنترل ورق
سهغلتکه: نحوه نگهداشتن ورق به طراحی و تنظیمات دستگاه وابسته است.
چهارغلتکه: ورق با کمک غلتک بالایی و پایینی نگه داشته میشود.
میزان جابهجایی قطعه
سهغلتکه: در برخی مدلها به جابهجایی بیشتری نیاز است.
چهارغلتکه: معمولاً نیاز به جابهجایی قطعه کمتر است.
سیستم کنترل عددی
سهغلتکه: در مدلهای مجهز، کنترل عددی قابل ارائه است.
چهارغلتکه: برای اتوماسیون و تولید تکراری کاربرد گستردهای دارد.
کاربرد مناسب
سهغلتکه: بسته به طراحی، برای کاربردهای کارگاهی تا نورد سنگین مناسب است.
چهارغلتکه: برای تولید تکراری و فرایندهای نیازمند کنترل بیشتر ورق مناسب است.
هزینه خرید
سهغلتکه: قیمت به ظرفیت، طراحی و تجهیزات بستگی دارد.
چهارغلتکه: در ظرفیت و تجهیزات مشابه، معمولاً هزینه خرید بالاتری دارد.
بهترین انتخاب، دستگاهی است که قطعه موردنظر شما را با کیفیت، زمان تولید و هزینه قابلقبول بسازد.
تفاوت دستگاه نورد ورق سهغلتکه و چهارغلتکه
| معیار مقایسه | دستگاه سهغلتکه | دستگاه چهارغلتکه |
|---|---|---|
| پیشخم لبهها | وابسته به آرایش و قابلیت مدل | در مدلهای مناسب، پیشخم هر دو لبه بدون خارج کردن ورق |
| نگهداشتن ورق | وابسته به طراحی و تنظیمات | با کمک غلتک بالایی و پایینی |
| جابهجایی قطعه | در بعضی مدلها بیشتر است | معمولاً کمتر است |
| کنترل عددی | در مدلهای مجهز قابل ارائه است | برای اتوماسیون تولید کاربرد گستردهای دارد |
| کاربرد مناسب | از کارگاهی تا نورد سنگین، بسته به طراحی | تولید تکراری و فرایندهای نیازمند کنترل بیشتر ورق |
| هزینه خرید | وابسته به ظرفیت و تجهیزات | در ظرفیت مشابه معمولاً بالاتر است |
بهترین انتخاب، دستگاهی است که قطعه موردنظر شما را با کیفیت، زمان تولید و هزینه قابلقبول بسازد.
پیشخم ورق چیست و چرا اهمیت دارد؟
پیشخم، عملیات شکلدهی به لبههای ابتدایی و انتهایی ورق پیش از نورد کامل است. هدف آن، کاهش قسمتهایی است که ممکن است در نزدیکی لبهها صاف باقی بمانند.
این موضوع در ساخت پوسته مخازن و قطعات استوانهای اهمیت دارد؛ زیرا لبههای نامناسب میتوانند مونتاژ و آمادهسازی اتصال را دشوار کنند.
ظرفیت پیشخم را جدا از ظرفیت نورد بررسی کنید. دستگاهی که ضخامت مشخصی را نورد میکند، الزاماً نمیتواند همان ضخامت را در همان عرض و قطر پیشخم کند.
مزایای استفاده از دستگاه نورد ورق
انتخاب دستگاه متناسب با فرایند تولید میتواند کیفیت قطعات و نظم کارگاه را بهبود دهد. میزان این بهبود به تنظیمات دستگاه، مهارت اپراتور و شرایط تولید وابسته است.
کنترل بهتر انحنا و ابعاد
تنظیم موقعیت غلتکها، امکان نزدیک شدن به قطر و شعاع موردنظر را فراهم میکند. در تولید قطعات تکراری، کنترل عددی میتواند به حفظ تنظیمات و کاهش وابستگی به تنظیم دستی کمک کند.
کاهش زمان و جابهجایی
دستگاههای دارای پیشخم و نگهداری مناسب ورق میتوانند تعداد مراحل جابهجایی را کاهش دهند. این مزیت در کار با ورقهای بزرگ و تولید سری اهمیت بیشتری دارد.
امکان شکلدهی ورقهای مختلف
با انتخاب ظرفیت مناسب، نورد ورقهای فولادی، استنلس استیل و آلومینیومی امکانپذیر است. هر جنس، رفتار خمشی متفاوتی دارد و به تنظیمات متناسب نیاز دارد.
کاهش اتکا به نیروی فیزیکی
موتور، سیستم هیدرولیک و تجهیزات پشتیبان میتوانند جابهجایی و شکلدهی را آسانتر کنند. بااینحال، کار ایمن همچنان به آموزش اپراتور، تجهیزات حفاظتی و روش صحیح حمل ورق وابسته است.
کاربردهای دستگاه نورد ورق در صنایع
دستگاه نورد ورق در تولید قطعات منحنی و پوستههای فلزی کاربرد دارد. نمونههای متداول عبارتاند از:
نفت، گاز و پتروشیمی: ساخت پوسته مخازن، تانکرها و لولههای قطور
تجهیزات حرارتی: تولید بدنه استوانهای بویلرها و مبدلهای حرارتی
سازههای فلزی: ساخت اجزای منحنی و مقاطع استوانهای
کشتیسازی: شکلدهی ورقهای موردنیاز قطعات بدنه
تهویه و تأسیسات: تولید کانالهای گرد و دودکشها در ظرفیت مناسب
صنایع غذایی و دارویی: ساخت پوسته مخازن استنلس استیل
نورد، مرحله شکلدهی قطعه است. برای محصولاتی مانند مخازن تحت فشار، طراحی، جوشکاری و بازرسی نیز باید مطابق الزامات مربوط انجام شوند.
راهنمای خرید دستگاه نورد ورق
پیش از دریافت پیشنهاد قیمت، مشخصات قطعات تولیدی خود را آماده کنید. اعلام یک عدد برای ضخامت ورق، اطلاعات کافی برای انتخاب دستگاه نمیدهد.
۱. ضخامت و عرض ورق را همزمان مشخص کنید
ظرفیت نورد باید برای عرض کاری موردنظر شما بررسی شود. از فروشنده بخواهید ظرفیت دستگاه را برای ترکیب مشخصی از جنس، ضخامت، عرض و قطر قطعه اعلام کند.
نیاز پروژههای آینده را نیز در نظر بگیرید، اما ظرفیت اضافه را بر اساس برنامه تولید انتخاب کنید.
۲. حداقل قطر نورد را تأیید کنید
قطر غلتک بالایی در حداقل قطر قابلتولید مؤثر است، اما تنها عامل تعیینکننده نیست. ضخامت، استحکام ورق و شرایط نورد هم اهمیت دارند.
بنابراین، نسبتهایی مانند «۱٫۵ برابر قطر غلتک بالایی» را قاعده ثابت همه دستگاهها در نظر نگیرید. حداقل قطر قابلدستیابی را برای ورق خود، از جدول ظرفیت یا تأیید فنی سازنده دریافت کنید.
۳. جنس و گرید ورق را اعلام کنید
ظرفیت اعلامشده برای فولاد نرم را نباید بدون بررسی به استنلس استیل یا فولادهای پرمقاومت تعمیم داد.
علاوه بر نام متریال، گرید و مشخصات مکانیکی آن را در اختیار سازنده قرار دهید. این اطلاعات برای برآورد نیرو و انتخاب ظرفیت مناسب ضروری است.
۴. ظرفیت پیشخم را جداگانه بپرسید
اگر یکنواختی لبهها و آمادهسازی اتصال اهمیت دارد، درباره این موارد سؤال کنید:
حداکثر ضخامت و عرض قابل پیشخم
طول تقریبی قسمت صاف باقیمانده
نیاز به چرخاندن یا جابهجایی ورق
امکان پیشخم هر دو لبه در همان دستگاه
۵. سیستم کنترل را متناسب با تولید انتخاب کنید
برای قطعات ساده و سفارشهای متنوع کمتعداد، کنترل متعارف ممکن است کافی باشد. در تولید تکراری، NC یا CNC میتواند تنظیم و اجرای فرایند را منظمتر کند.
قابلیت کنترل را با قطعات واقعی خود بسنجید؛ صرف وجود نمایشگر، به معنی کنترل کامل فرایند نیست.
۶. تجهیزات و کیفیت ساخت را بررسی کنید
استحکام بدنه، مشخصات غلتکها، سیستم انتقال قدرت و تجهیزات هیدرولیک بر عملکرد دستگاه اثر دارند.
برای قطعات بزرگ یا مخروطی، درباره تجهیزات پشتیبان، امکانات مخروطزنی و روش خارج کردن قطعه نیز سؤال کنید.
۷. خدمات پس از فروش را مکتوب دریافت کنید
نصب، راهاندازی، آموزش و تأمین قطعات، بخشی از تصمیم خرید هستند. محدوده خدمات، مدت گارانتی و تعهدات پشتیبانی را در پیشنهاد فنی و قرارداد مشخص کنید.
صنایع ماشینسازی احمد آسیا خدمات نصب، راهاندازی، آموزش و تأمین قطعات یدکی را ارائه میدهد. جزئیات این خدمات را متناسب با دستگاه انتخابی از کارشناسان مجموعه دریافت کنید.
جمعبندی؛ کدام دستگاه نورد ورق برای شما مناسب است؟
برای انتخاب دستگاه نورد ورق، ابتدا قطعهای را تعریف کنید که میخواهید بسازید. سپس ظرفیت نورد، پیشخم، حداقل قطر، سیستم کنترل و تجهیزات جانبی را با آن تطبیق دهید.
مدل سهغلتکه یا چهارغلتکه زمانی انتخاب مناسبی است که پاسخگوی شرایط واقعی تولید شما باشد.
برای مشاوره خرید و استعلام قیمت دستگاه نورد ورق، مشخصات جنس، ضخامت، عرض و قطر قطعه موردنظر را برای کارشناسان احمد آسیا ارسال کنید تا مدل مناسب بررسی و پیشنهاد شود.